- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
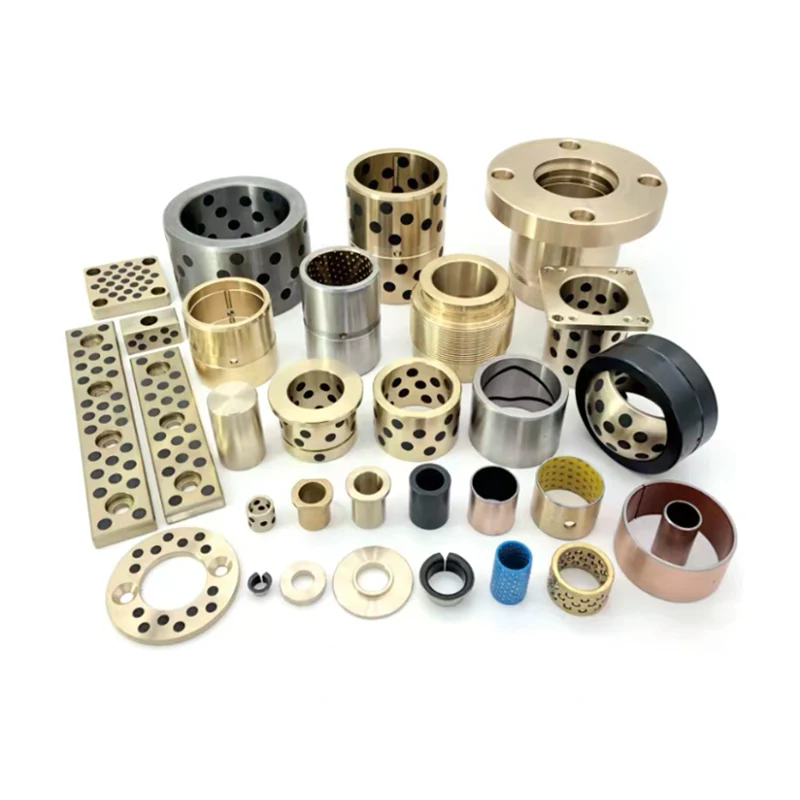
Como diferentes configurações de base de molde e peças padrão afetam a montagem do molde?
Dois moldes podem usar o mesmo desenho de cavidade e o mesmo processo de moldagem, mas um é montado em quatro dias e o outro leva três semanas. A diferença muitas vezes não é o trabalho da cavidade. É oMoldbase e peça padrãoconfiguração. A base do molde determina a pilha de placas, o layout do pilar guia, o sistema ejetor, o mecanismo de retorno e a interface de montagem. As peças padrão determinam como esses elementos se conectam, como são ajustados e com que facilidade podem ser substituídos. Quando essas configurações são selecionadas sem levar em conta a montagem, o construtor do molde gasta tempo retrabalhando bolsões, calçando placas, alinhando placas ejetoras e corrigindo interfaces incompatíveis. Quando selecionados pensando na montagem, o molde é montado em uma sequência previsível, os ajustes são mínimos e o acesso para manutenção é simples.
Este guia foi escrito para equipes de compras que adquirem conjuntos Moldbase e peças padrão para montagem de moldes. Explica como diferentes configurações afetam a sequência de montagem, a pilha de tolerâncias, o tempo de ajuste e o acesso para manutenção. Cada seção aborda o assunto de um ângulo diferente: as decisões que a base do molde impõe, o tempo que as tolerâncias padrão das peças consomem, as interfaces que criam o maior risco, a forma como os materiais e a espessura da placa afetam o alinhamento e as perguntas que os compradores devem fazer ao fornecedor antes de fazer um pedido. O conteúdo tem como objetivo ajudar os compradores a especificar configurações que reduzam o risco de montagem, em vez de transferi-lo para o construtor do molde. Nossa fábrica na Moldburger Mold Industry Co., Ltd. fornece conjuntos de Moldbase e peças padrão para montagem de moldes, e a orientação abaixo reflete os problemas de montagem que vemos nesse trabalho.
Índice
- 1. Que decisões uma configuração de base de molde força durante a montagem?
- 2. Como as tolerâncias padrão das peças afetam o tempo de montagem e o retrabalho?
- 3. Quais interfaces de peças padrão criam o maior risco de montagem?
- 4. Como os materiais da base do molde e a espessura da placa afetam o alinhamento e a estabilidade?
- 5. Como os compradores devem comparar os fornecedores de moldes e peças padrão quanto à prontidão para montagem?
- 6. Conclusão
- 7. Perguntas frequentes (FAQ)
1. Que decisões uma configuração de base de molde força durante a montagem?
Uma configuração Moldbase e Peça Padrão força uma sequência de decisões de montagem antes que a primeira placa seja colocada na bancada. A decisão mais básica é o tipo de base do molde: duas placas, três placas ou uma pilha não padronizada. Uma base de molde de duas placas é a mais simples de montar porque a pilha de placas é curta e o layout do pilar guia é direto. Uma base de molde de três placas adiciona uma placa corrediça e uma segunda interface de abertura, o que significa mais pilares guia, mais molas de retorno e uma relação de temporização mais complexa entre as placas. Uma pilha não padronizada pode acomodar um sistema de canal especial ou uma ação lateral, mas também requer placas personalizadas e interfaces de peças padrão personalizadas que aumentam o tempo de montagem.
A segunda decisão é o layout da placa. A placa A, a placa B, as placas ejetoras e as placas de apoio devem ser dimensionadas para a cavidade e o sistema ejetor. Se a área da placa ejetora for muito pequena para o número de pinos ejetores, os pinos deverão ser realocados ou a placa ejetora deverá ser substituída. Se o espaçamento do pilar guia for muito estreito para o layout da cavidade, o molde deverá ser redesenhado. A tabela abaixo mapeia as principais opções de configuração da base do molde para suas consequências de montagem.
| Escolha de configuração | Consequência da montagem | Pergunta sobre aquisições |
| Duas placas versus três placas | Três placas adicionam placa de deslizamento e interface de guia adicional | O sistema de canais é confirmado antes da encomenda da base do molde? |
| Pilha padrão versus não padrão | Fora do padrão requer placas personalizadas e ajustes de peças personalizados | As placas personalizadas são dimensionadas e toleradas? |
| Layout do pilar guia | Determina o alinhamento da placa e a sequência de montagem | O layout é compatível com o layout da cavidade e do ejetor? |
| Tamanho da placa ejetora | Determina a contagem e o posicionamento dos pinos ejetores | O padrão do ejetor é definido antes da placa ser encomendada? |
| Arranjo de mola de retorno | Determina o retorno e a segurança da placa | Os bolsões de mola e a pré-carga são especificados? |
| Interface de montagem | Determina o ajuste com a placa da máquina de moldagem | O padrão do anel de localização e da ranhura do grampo foi confirmado? |
A terceira decisão é o sistema ejetor. A placa ejetora, os pinos ejetores, os pinos de retorno e as molas devem ser selecionados como um conjunto. Um conjunto incompatível produz emperramento, ejeção irregular ou desgaste prematuro. A quarta decisão é o circuito de água e ar. A localização das linhas de água e das linhas de ar deve ser planejada antes da perfuração das placas. Uma alteração tardia no layout de refrigeração pode exigir a substituição da placa, o que atrasa toda a montagem. A quinta decisão é o arranjo de levantamento e manuseio. Uma base de molde grande sem os pontos de içamento corretos é difícil de montar com segurança e pode exigir mudanças no equipamento que aumentam o tempo.
Nossa equipe de engenharia da Moldburger Mold Industry Co., Ltd. trabalha com os compradores para bloquear essas decisões antes que o pedido da Moldbase e da peça padrão seja liberado. Revisamos o layout da placa, o espaçamento do pilar guia, o padrão do ejetor e a interface de montagem em relação ao projeto da cavidade e à interface da máquina. O objetivo é evitar a situação em que a base do molde chega e a equipe de montagem descobre que a placa ejetora não consegue acomodar o padrão de pinos necessário. Uma breve revisão antes do pedido é mais barata do que uma substituição da placa após o pedido.
2. Como as tolerâncias padrão das peças afetam o tempo de montagem e o retrabalho?
As tolerâncias de peças padrão afetam o tempo de montagem porque cada interface entre uma peça padrão e a base do molde ou entre duas peças padrão requer um ajuste. Um pilar guia ligeiramente superdimensionado não entrará na bucha guia sem força. Um pino de retorno ligeiramente subdimensionado não manterá a placa ejetora na posição correta. Um pino ejetor ligeiramente longo marcará a peça ou pré-carregará a placa ejetora. A equipe de montagem gasta tempo medindo, alargando, calçando ou substituindo peças para obter o ajuste necessário. A tabela abaixo detalha o tempo de montagem que as tolerâncias de peças padrão normalmente consomem em um molde de tamanho médio.
| Atividade de montagem | Horário típico | Principal causa do atraso | Alavanca de configuração |
| Ajuste do pilar guia e da bucha | 2 a 6 horas | Desalinhamento ou incompatibilidade de tolerância | Especifique conjuntos correspondentes e layout de pilar guia |
| Alinhamento da placa ejetora | 3 a 8 horas | Ajuste do pino de retorno e paralelismo da placa | Especifique a espessura da placa ejetora e o ajuste do pino |
| Ajuste do comprimento do pino ejetor | 2 a 6 horas | Variação do comprimento do pino e tolerância da pilha de placas | Especifique a tolerância do comprimento do pino e a tolerância de retificação |
| Bolso de mola e pré-carga | 1 a 4 horas | Profundidade do bolso e comprimento livre de mola | Especifique os bolsões e o grau da mola |
| Localizando o anel e a bucha do canal de entrada | 1 a 3 horas | Concentricidade e interface da máquina | Confirme a interface da máquina antes do pedido |
| Acessórios de água e ar | 2 a 5 horas | Ajuste da rosca e localização da porta | Especifique o padrão da porta e o tipo de acessório |
A divisão do tempo mostra que as atividades relacionadas à tolerância não são triviais. Em um molde de tamanho médio, podem levar de 11 a 32 horas de montagem. Se as peças não combinarem, o tempo pode dobrar porque a equipe deve desmontar, medir, solicitar peças de reposição e remontar. A decisão de aquisição que reduz este tempo não é simplesmente comprar uma tolerância mais restrita. É comprar um conjunto correspondente de um fornecedor que controla a tolerância em toda a montagem. Um pilar guia que esteja dentro da tolerância, mas não corresponda à bucha, ainda é um problema. Um conjunto combinado elimina a incompatibilidade na interface.
Nossa fábrica emMoldburger Mold Industry Co., Ltd. fornece conjuntos de Moldbase e peças padrão com pilares de guia e pares de buchas correspondentes, espessura controlada da placa ejetora e tolerância documentada de comprimento do pino. Também fornecemos o desenho de montagem com o encaixe esperado e a margem de ajuste. O objetivo é reduzir o tempo de tentativa e erro que a equipe de montagem passaria na bancada. Quando as peças chegam combinadas, a sequência de montagem torna-se uma sequência de verificação em vez de uma sequência de correção.
Para um comprador, a etapa prática é incluir os requisitos de adequação no pedido de compra. Indique o ajuste do pilar guia e da bucha, o paralelismo da placa ejetora, a tolerância do comprimento do pino ejetor e as dimensões do bolso da mola. Um fornecedor que possa confirmar esses requisitos por escrito é um fornecedor que entende de montagem. Um fornecedor que fornece apenas os números de catálogo é um fornecedor que deixa o ajuste para a equipe de montagem.
3. Quais interfaces de peças padrão criam o maior risco de montagem?
Nem toda interface de peça padrão apresenta o mesmo risco de montagem. Algumas interfaces são indulgentes e outras implacáveis. As interfaces implacáveis são aquelas em que um pequeno erro produz uma grande consequência: a interface do pilar guia e da bucha, a placa ejetora e a interface do pino de retorno, a interface da bucha de entrada e do anel de localização e a interface da placa deslizante e de desgaste. Essas interfaces determinam o alinhamento, a ejeção, o ajuste da máquina e a função de ação lateral. A tabela abaixo apresenta uma matriz de risco para as principais interfaces em uma montagem Moldbase e Peça Padrão.
| Interface | Risco de montagem | Consequência da falha | Mitigação |
| Pilar guia e bucha | Alto | Desalinhamento da placa, escoriações, danos ao molde | Conjunto combinado, ajuste controlado, lubrificação adequada |
| Placa ejetora e pino de retorno | Alto | Ligação da placa ejetora, retorno incompleto | Ajuste controlado de pinos e paralelismo de placas |
| Bucha do canal de entrada e anel de localização | Médio a alto | Incompatibilidade de interface da máquina, vazamento | Confirme a interface da máquina antes do pedido |
| Placa deslizante e de desgaste | Alto | Encadernação de slides, peça de baixa qualidade | Espessura e pré-carga da placa de desgaste controlada |
| Pino ejetor e inserção de cavidade | Médio | Marca de pino, quebra de pino | Tolerância de comprimento do pino e ajuste do furo |
| Mola e bolso de mola | Baixo a médio | Fadiga da primavera, falha no retorno | Profundidade do bolsão e controle de inclinação da mola |
O pilar guia e a interface da bucha representam o maior risco porque controlam o alinhamento de toda a pilha de placas. Se os pilares-guia não estiverem paralelos ou as buchas não forem concêntricas, as placas emperrarão. A equipe de montagem tentará corrigir o problema alargando as buchas ou calçando as placas, mas essas correções podem não resolver a causa raiz. A mitigação correta é especificar um conjunto de buchas e pilares-guia correspondentes e confirmar o layout do pilar-guia em relação à pilha de placas. A interface da placa ejetora e do pino de retorno é o segundo maior risco porque controla o movimento da placa ejetora. Um pino de retorno muito apertado prenderá a placa, e um pino de retorno muito solto permitirá que a placa se incline. A mitigação é especificar o ajuste do pino e o paralelismo da placa juntos.
Nossa fábrica na Moldburger Mold Industry Co., Ltd. trata essas interfaces de alto risco como características controladas em nosso fornecimento de Moldbase e peças padrão. Fornecemos os dados de ajuste, os dados de paralelismo e os desenhos de interface com a remessa. Também revisamos a interface da máquina com o comprador antes da liberação do pedido. O objetivo é tornar as interfaces de alto risco verificáveis na montagem, em vez de detectáveis no teste.
Para um comprador, a matriz de risco é uma ferramenta para priorizar os requisitos do pedido de compra. As interfaces de alto risco devem ter requisitos explícitos de ajuste e tolerância no pedido. As interfaces de médio risco deverão possuir dados de inspeção. As interfaces de baixo risco podem ser cobertas pelo sistema de qualidade padrão do fornecedor. Esta abordagem escalonada concentra o esforço de aquisição onde ele tem maior efeito na montagem.
4. Como os materiais da base do molde e a espessura da placa afetam o alinhamento e a estabilidade?
Os materiais da base do molde e a espessura da placa afetam o alinhamento e a estabilidade porque determinam como a pilha de placas se comporta sob carga e temperatura. Uma placa fina desvia mais do que uma placa grossa sob a mesma força de fixação. Um material com alto coeficiente de expansão térmica muda mais de dimensão do que um material com baixo coeficiente. Um material com baixa dureza desgasta mais rapidamente na interface do pilar guia e da bucha. Esses efeitos se acumulam na pilha e aparecem como erros de alinhamento na cavidade. A tabela abaixo compara os materiais comuns da base do molde e seus efeitos na montagem.
| Material | Espessura típica da placa | Efeito de alinhamento e estabilidade | Consideração de montagem |
| Aço pré-endurecido P20 | 25 a 80 mm | Boa estabilidade, resistência moderada ao desgaste | Escolha padrão para moldes gerais |
| Aço pré-endurecido 718H | 30 a 100 mm | Melhor polibilidade e estabilidade | Adequado para moldes grandes |
| Aço carbono S50C | 20 a 60 mm | Menor dureza, maior desgaste na interface guia | Use para moldes de baixo volume |
| Liga de alumínio | 20 a 50 mm | Alta expansão térmica, menor rigidez | Use para protótipos ou moldes de baixo volume |
A espessura da placa não é apenas uma questão de resistência. É um problema de pilha de tolerância. A altura total da pilha determina a altura de fechamento do molde e o ajuste à máquina. Se a placa A ou a placa B forem mais espessas que o padrão, a placa ejetora e a placa traseira deverão ser ajustadas para manter a altura da pilha. Se a placa ejetora for mais fina que o padrão, o comprimento do pino ejetor deverá ser ajustado. Esses ajustes não são difíceis, mas acrescentam tempo de montagem e introduzem oportunidades para erros. Uma configuração de base de molde que utiliza espessura de placa padrão reduz a carga de ajuste.
A escolha do material também afeta o comportamento térmico. Num molde que funciona a uma temperatura elevada, a pilha de placas se expande. Se os pilares-guia e as buchas forem feitos de materiais com diferentes coeficientes de expansão, o ajuste muda com a temperatura. Um ajuste correto à temperatura ambiente pode ficar muito apertado ou muito frouxo à temperatura operacional. A equipe de montagem deve levar em conta esse efeito ao selecionar o pilar guia e a folga da bucha. Nossa equipe de engenharia na Moldburger analisa a temperatura operacional e a combinação de materiais quando fornecemos um conjunto Moldbase e peça padrão. Orientamos sobre a folga do pilar guia e o material da placa que manterá o alinhamento na temperatura de operação.
Para um comprador, a especificação do material e da espessura deve estar vinculada às condições de operação do molde. Uma base de molde P20 padrão é adequada para muitos moldes em temperatura ambiente. Um molde de alta temperatura ou um molde grande pode exigir um material diferente e uma espessura de placa diferente. O fornecedor deve ser capaz de explicar por que a configuração proposta é adequada para a aplicação e não apenas oferecer um padrão de catálogo.
5. Como os compradores devem comparar os fornecedores de moldes e peças padrão quanto à prontidão para montagem?
Os compradores devem comparar os fornecedores quanto à prontidão de montagem, avaliando a capacidade do fornecedor de entregar um conjunto correspondente, documentado e pronto para montagem, em vez de uma coleção de peças de catálogo. A avaliação deve abranger o suporte de engenharia do fornecedor, o controle de tolerância, a documentação e a confiabilidade da entrega. A tabela abaixo fornece uma estrutura de comparação de fornecedores.
| Área de Avaliação | O que perguntar | Forte resposta do fornecedor | Resposta Fraca do Fornecedor |
| Suporte de engenharia | Você pode revisar o layout da placa e o padrão do ejetor antes de fazer o pedido? | Fornece uma revisão e um desenho marcado | Apenas cita números de catálogo |
| Controle de tolerância | Quais são as tolerâncias do pilar guia e da placa ejetora? | Fornece dados de conjunto correspondentes e limites de inspeção | Refere-se à tolerância geral do catálogo |
| Documentação | Quais desenhos de montagem e dados de ajuste estão incluídos? | Fornece desenho de montagem e tabela de ajuste | Fornece apenas lista de embalagem |
| Confirmação de interface | Como você confirma a interface da máquina? | Solicita dados da placa da máquina e confirma | Assume interface padrão |
| Confiabilidade de entrega | Qual é o prazo de entrega para um conjunto completo? | Fornece um cronograma com disponibilidade de placas e peças | Cita apenas a base do molde, não as peças padrão |
A resposta mais forte do fornecedor é aquela que inclui uma revisão de engenharia antes do pedido. Uma revisão do layout da placa em relação ao padrão do ejetor, do espaçamento do pilar guia em relação ao layout da cavidade e da interface da máquina em relação ao anel de localização é um pequeno esforço que evita grandes problemas de montagem. Um fornecedor que oferece esta avaliação é um fornecedor que entende do processo de montagem. Um fornecedor que cita apenas números de catálogo é um fornecedor que vende peças e não está pronto para montagem.
Nossa fábrica na Moldburger Mold Industry Co., Ltd. fornece esta revisão de engenharia como parte de nosso fornecimento de Moldbase e peças padrão. Revisamos o desenho, confirmamos a interface e fornecemos o desenho de montagem com os dados de ajuste. Confirmamos também a disponibilidade das peças standard com o porta-molde para que o conjunto completo chegue junto. O objetivo é dar ao comprador um conjunto pronto para montar, e não um conjunto que exija um segundo pedido para concluir a construção. Se você estiver comparando fornecedores para um projeto de montagem de molde, entre em contato com nossa equipe para discutir a prontidão de montagem de sua configuração de base de molde e peça padrão.
6. Conclusão
Diferentes configurações de Moldbase e de peças padrão afetam a montagem do molde por meio das decisões de empilhamento de placas, da tolerância nas interfaces de peças padrão, do nível de risco das interfaces de alta carga e das escolhas de material e espessura que determinam o alinhamento e a estabilidade. Uma configuração selecionada tendo em mente a montagem reduz o tempo gasto em ajustes, calços e retrabalho. Uma configuração selecionada sem essa consideração transfere o risco da montagem para o construtor do molde. Para as equipes de compras, o segredo é especificar a configuração em relação à sequência de montagem, exigir conjuntos correspondentes e dados de ajuste e escolher um fornecedor que revise as interfaces antes que o pedido seja liberado. Nossa fábrica na Moldburger Mold Industry Co., Ltd. fornece Moldbase e conjuntos de peças padrão com revisão de engenharia, tolerâncias correspondentes e documentação de montagem. Se você está planejando um projeto de montagem de molde, entre em contato com nossa equipe para revisar sua configuração antes de fazer o pedido.
7. Perguntas frequentes (FAQ)
Pergunta 1: Como a escolha entre uma base de molde de duas ou três placas afeta o tempo de montagem?
Resposta: Uma base de molde de três placas adiciona uma placa corrediça e uma segunda interface de guia, o que aumenta o número de placas a serem alinhadas e o número de peças padrão a serem ajustadas. O tempo de montagem é normalmente maior do que uma base de molde de duas placas porque a placa adicional deve estar alinhada com os pilares guia e o sistema de retorno. A escolha deve ser feita antes do pedido da base do molde, com base nos requisitos do sistema de canal.
Pergunta 2: Por que as tolerâncias padrão das peças são mais importantes do que as tolerâncias da placa da base do molde em algumas montagens?
Resposta: As peças padrão formam as interfaces que controlam o movimento e o alinhamento. Um pilar guia que não corresponda à bucha ou um pino de retorno que não se encaixe na placa ejetora causará emperramento mesmo se as placas estiverem dentro da tolerância. As tolerâncias padrão das peças são, portanto, críticas para o ajuste da montagem e devem ser especificadas como conjuntos combinados e não como itens de catálogo individuais.
Pergunta 3: Qual é a interface de maior risco em uma base de molde e montagem de peças padrão?
Resposta: A interface do pilar guia e da bucha é a interface de maior risco porque controla o alinhamento de toda a pilha de placas. Se os pilares não estiverem paralelos ou as buchas não forem concêntricas, as placas irão emperrar. O segundo maior risco é a placa ejetora e a interface do pino de retorno, que controla o movimento da placa ejetora. Ambas as interfaces devem ter requisitos de adequação explícitos no pedido de compra.
Pergunta 4: Como a espessura da placa afeta a montagem do molde?
Resposta: A espessura da placa afeta a altura total da pilha, a altura de fechamento do molde e o ajuste à máquina. Se uma placa for mais espessa ou mais fina que o padrão, as placas adjacentes e o comprimento do pino ejetor deverão ser ajustados para manter a altura da pilha e a função do ejetor. Uma configuração que utiliza espessura de placa padrão reduz a carga de ajuste durante a montagem.
Pergunta 5: Que documentação um fornecedor deve fornecer com um conjunto de Moldbase e Peça Padrão?
Resposta: O fornecedor deve fornecer o desenho de montagem com a pilha de placas, o layout do pilar guia, o padrão do ejetor, a interface da máquina e os dados de ajuste para as interfaces de alto risco. A documentação também deve incluir os dados de inspeção do pilar guia e do conjunto de buchas correspondentes e do paralelismo da placa ejetora. Esta documentação permite que a equipe de montagem verifique o ajuste em vez de descobri-lo durante a montagem.
Entre em contato com a Moldburger Mold Industry Co., Ltd.para discutir a configuração do Moldbase e da peça padrão e solicitar uma revisão da preparação da montagem antes da próxima construção do molde.