- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Qual é o papel crítico dos slides no movimento complexo de moldes?
Dentro de um molde de injeção complexo, o movimento de uma única lâmina pode determinar se uma peça será produzida sem falhas ou descartada. Considere um conector automotivo moldado com um corte lateral. O núcleo principal e a cavidade não podem simplesmente abrir e fechar para liberar a peça; o corte inferior ficaria preso. Um mecanismo deslizante deve se mover lateralmente, retraindo o núcleo lateral antes que a peça seja ejetada. Se o slide se mover muito cedo, a peça será distorcida. Se se mover tarde demais, a peça racha. Se ligar, o molde está danificado. Este é o papel crítico dos slides no movimento complexo do molde. São os componentes que permitem moldar geometrias que de outra forma seriam impossíveis: rebaixos, roscas internas, furos laterais e contornos complexos. Um slide não é uma simples peça de aço; é um mecanismo de precisão que deve operar de forma confiável durante centenas de milhares de ciclos. O design, os materiais e a precisão de fabricação das lâminas e seus componentes associados determinam o sucesso do molde.
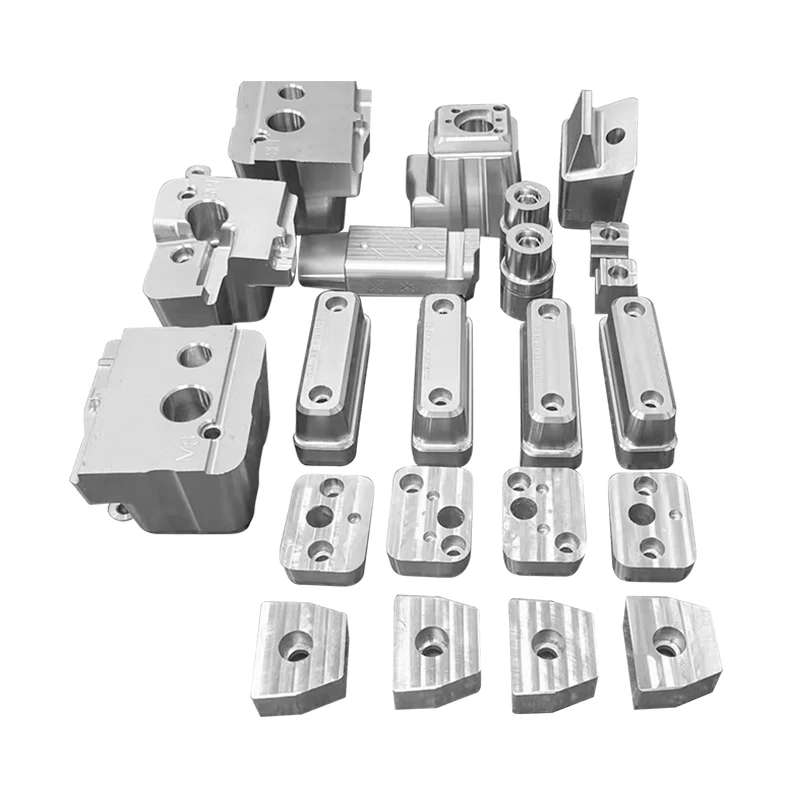
A importância dos slides no movimento complexo do molde não pode ser exagerada. São os componentes que transformam um simples molde de abrir e fechar em um sofisticado sistema de fabricação capaz de produzir peças complexas. Eles devem suportar as altas pressões da moldagem por injeção, a ciclagem térmica do processo e o desgaste mecânico da atuação repetida. Eles devem ser sincronizados com precisão com a abertura e o fechamento do molde. E devem ser fabricados com tolerâncias medidas em mícrons. Este artigo examinará o papel crítico dos slides no movimento complexo do molde. Abordaremos os diferentes tipos de lâminas, os princípios de design que garantem uma operação confiável, os materiais e processos de fabricação que determinam sua vida útil e as medidas de controle de qualidade que garantem a precisão. Também forneceremos especificações detalhadas para nossosComponentees e inserções de molde precisosde nossa fábrica em Moldburger Mold Industry Co., Ltd.
Índice
- 1. O que é um molde deslizante e por que é necessário?
- 2. Quais são os diferentes tipos de lâminas utilizadas em moldes complexos?
- 3. Como o movimento do slide é acionado e cronometrado?
- 4. Quais materiais e tratamentos garantem a durabilidade das lâminas?
- 5. Quais princípios de design evitam falhas no slide?
- 6. Quais especificações definem lâminas e inserções de molde de alta qualidade?
- 7. Perguntas frequentes (FAQ)
- 8. Conclusão
1. O que é um molde deslizante e por que é necessário?
Uma corrediça do molde é um mecanismo que move uma parte da cavidade ou núcleo do molde lateralmente, perpendicularmente à abertura principal e à direção de fechamento do molde. O objetivo de uma corrediça é formar características que impediriam a ejeção da peça se o molde simplesmente abrisse ao longo do eixo principal. Esses recursos são conhecidos como cortes inferiores. Um rebaixo pode ser um furo lateral, um recesso, uma rosca ou qualquer geometria que não esteja alinhada com a direção de abertura do molde. Sem um slide, esses recursos ficariam presos e a peça não poderia ser removida sem ser danificada. A corrediça sai do caminho antes que a peça seja ejetada, permitindo que a peça seja removida de forma limpa. A tabela abaixo resume os tipos de recursos que exigem slides.
| Tipo de recurso | Descrição | Ação de slide necessária |
| Buraco Lateral | Um furo perpendicular à direção de abertura do molde | Retração lateral de um pino central |
| Corte inferior externo | Um recesso ou saliência na lateral da peça | Movimento lateral de um bloco de cavidade |
| Corte inferior interno | Um recesso ou saliência no interior da peça | Movimento lateral de um bloco central |
| Fio | Roscas internas ou externas | Desparafusamento ou retração lateral |
| Contorno Complexo | Geometria que não pode ser moldada com um simples puxão reto | Movimento multieixo |
NoMoldburger Mold Industry Co., Ltd., nossa fábrica é especializada no projeto e fabricação de componentes e inserções de moldes precisos, incluindo slides. Temos ampla experiência na produção de lâminas para moldes complexos utilizados nas indústrias automotiva, médica e de eletrônicos de consumo. Nossa equipe de engenharia trabalha em estreita colaboração com os projetistas de moldes para garantir que o mecanismo deslizante seja otimizado para a geometria específica da peça e os requisitos de produção.
2. Quais são os diferentes tipos de lâminas utilizadas em moldes complexos?
Existem vários tipos de lâminas utilizadas em moldes complexos, cada uma adequada para diferentes aplicações e geometrias de peças. Os tipos mais comuns são a corrediça do pino do came, a corrediça hidráulica, a corrediça do pino angular e a corrediça mecânica. O slide do pino do came é o tipo mais comum. Ele usa um pino de came montado na base do molde para acionar a corrediça conforme o molde se abre. O pino do came empurra a corrediça lateralmente à medida que as placas do molde se separam. A corrediça hidráulica usa um cilindro hidráulico para mover a corrediça independentemente da abertura do molde. Isso permite um tempo mais complexo e maior força. A corrediça do pino angular usa um pino angular para mover a corrediça conforme o molde se abre, semelhante à corrediça do pino do came, mas com uma geometria diferente. A corrediça mecânica usa uma ligação ou mecanismo de cremalheira e pinhão para mover a corrediça. A tabela abaixo compara esses tipos de slides.
| Tipo de slide | Método de atuação | AVC típico | Capacidade de Força | Aplicação Típica |
| Corrediça do pino da câmera | Pino do came na base do molde | 10 - 50mm | Moderado | Cortes inferiores pequenos a médios |
| Corrediça Hidráulica | Cilindro hidráulico | 20 - 200mm | Alto | Grandes cortes inferiores, timing complexo |
| Slide de pino angular | Pino angular na base do molde | 10 - 40mm | Moderado | Rebaixos padrão |
| Corrediça Mecânica | Articulação ou cremalheira e pinhão | 5 - 100mm | Variável | Aplicações especiais |
Em nossa fábrica, fabricamos todos os tipos de corrediças e seus componentes associados, incluindo blocos deslizantes, trilhos deslizantes, pinos de came e placas de desgaste. Usamos materiais de alta qualidade e usinagem de precisão para garantir que nossos slides funcionem de maneira suave e confiável. Nossa equipe de engenharia pode recomendar o tipo de lâmina apropriado para sua aplicação específica.
3. Como o movimento do slide é acionado e cronometrado?
A atuação e o tempo do movimento do slide são críticos para o sucesso de um molde complexo. A corrediça deve se mover no momento correto do ciclo de moldagem: após a peça ter esfriado o suficiente para resistir à deformação, mas antes da peça ser ejetada. Se o slide se mover muito cedo, a peça poderá ficar distorcida ou danificada. Se se mover muito tarde, a peça poderá rachar ou a corrediça poderá ser danificada. A sincronização é controlada pela geometria do pino do came ou pela programação do sistema hidráulico. Para uma corrediça de pino de came, o comprimento e o ângulo do pino de came determinam quando a corrediça começa a se mover e a distância que ela percorre. O pino do came é normalmente montado na metade estacionária do molde e engata na corrediça quando o molde se abre. A corrediça se move lateralmente conforme o pino do came a empurra. A tabela abaixo resume as considerações de tempo para o movimento do slide.
| Fator de tempo | Descrição | Impacto na qualidade da peça |
| Engajamento do Pin da câmera | Determina quando o slide começa a se mover | Muito cedo: distorção parcial; tarde demais: parte rachada |
| Ângulo do pino da câmera | Determina o curso e a velocidade do slide | Afeta o tempo de ciclo e o desgaste |
| Sincronização Hidráulica | Atraso e velocidade programáveis | Permite otimização para peças complexas |
| Retorno de slide | A lâmina deve retornar antes que o molde feche | Evita danos ao molde |
| Intertravamento | Mecanismo de segurança para evitar fechamento prematuro | Protege molde e slide |
Na Moldburger Mold Industry Co., Ltd., nossa fábrica usa CAD avançado e software de simulação para projetar e verificar o tempo do movimento do slide. Podemos simular todo o ciclo do molde para garantir que o cursor se mova no momento correto e que não haja interferência com outros componentes do molde. Nossa fabricação de precisão garante que os pinos do came e os blocos deslizantes sejam feitos nas dimensões exatas necessárias para o sincronismo adequado.
4. Quais materiais e tratamentos garantem a durabilidade das lâminas?
A durabilidade de um escorrega depende dos materiais e tratamentos utilizados na sua construção. A corrediça deve suportar as altas pressões da moldagem por injeção, o atrito do movimento repetido e o desgaste do plástico abrasivo fundido. Os materiais mais comuns para lâminas e seus componentes são aços para ferramentas endurecidos, como P20, H13 e S7. Esses aços oferecem uma combinação de alta resistência, tenacidade e resistência ao desgaste. As superfícies deslizantes são frequentemente revestidas ou tratadas para reduzir o atrito e prolongar a vida útil. Os tratamentos comuns incluem nitretação, cromagem e aplicação de revestimentos resistentes ao desgaste, como nitreto de titânio (TiN) ou carbono tipo diamante (DLC). A tabela abaixo resume os materiais e tratamentos utilizados em nossos slides.
| Componente | Material | Tratamento | Beneficiar |
| Bloco deslizante | P20, H13, S7 | Nitretação | Dureza superficial, resistência ao desgaste |
| Trilho deslizante | H13, S7 | Cromagem | Baixo atrito, resistência à corrosão |
| Pino da câmera | H13, S7 | Nitretação, revestimento TiN | Resistência ao desgaste, vida útil prolongada |
| Placa de desgaste | Bronze, P20 | Impregnação de grafite | Autolubrificante e de baixo atrito |
| Bucha Guia | Bronze, Aço | Impregnação de óleo | Operação suave, desgaste reduzido |
Em nossa fábrica, usamos apenas materiais e tratamentos de alta qualidade para nossos componentes e inserções de molde preciso. Temos o equipamento e a experiência para realizar aplicações de nitretação, cromagem e revestimento internamente. Também oferecemos uma variedade de placas de desgaste e buchas de guia padrão e personalizadas para atender a diferentes designs de slides. Nosso objetivo é fornecer lâminas que operem de maneira confiável durante toda a vida útil do molde.
5. Quais princípios de design evitam falhas no slide?
O projeto de um mecanismo deslizante deve levar em conta as forças, o movimento e o ambiente do processo de moldagem por injeção. Vários princípios de design são críticos para evitar falhas no deslizamento. O primeiro é uma orientação adequada. O slide deve ser guiado com precisão ao longo de seu caminho. Isto normalmente é conseguido com trilhos-guia e placas de desgaste. Os trilhos-guia devem ser rígidos o suficiente para resistir às forças laterais no deslizamento e as placas de desgaste devem fornecer uma superfície de baixo atrito. O segundo princípio é o alinhamento adequado. A lâmina deve estar alinhada com a cavidade do molde e o macho. O desalinhamento pode causar emperramento, desgaste e danos à peça. O terceiro princípio é a pré-carga suficiente. A corrediça deve ser pré-carregada contra os trilhos-guia para eliminar folga. Isso garante que o slide se mova de maneira suave e precisa. O quarto princípio é a proteção contra contaminação. O mecanismo deslizante deve ser protegido contra rebarbas de plástico, poeira e detritos. Isto normalmente é conseguido com vedações ou tampas. A tabela abaixo resume esses princípios de design.
| Princípio de projeto | Implementação | Beneficiar |
| Orientação Adequada | Trilhos guia, placas de desgaste | Impede o movimento lateral, garante precisão |
| Alinhamento Adequado | Usinagem de precisão, pinos-guia | Evita emperramento e desgaste |
| Pré-carga suficiente | Calços, placas de desgaste ajustáveis | Elimina a brincadeira e garante movimentos suaves |
| Proteção contra contaminação | Vedações, tampas, limpadores | Impede que detritos entrem no mecanismo |
| Lubrificação | Graxeiras, canais de óleo | Reduz o atrito, prolonga a vida útil |
Na Moldburger Mold Industry Co., Ltd., nossa fábrica segue esses princípios de design na fabricação de nossos slides e inserções. Usamos usinagem de precisão para garantir que todos os componentes se encaixem corretamente. Usamos placas de desgaste e trilhos-guia de alta qualidade para fornecer movimentos suaves e precisos. E incorporamos vedações e tampas para proteger o mecanismo contra contaminação. Nosso objetivo é fornecer lâminas que operem de maneira confiável durante toda a vida útil do molde.
6. Quais especificações definem lâminas e inserções de molde de alta qualidade?
As principais especificações para lâminas e inserções de molde incluem o material, a dureza, a tolerância dimensional, o acabamento superficial e o revestimento. A tabela abaixo fornece um resumo das especificações típicas de nossos componentes e inserções de molde preciso.
| Especificação | Opções | Notas |
| Material | P20, H13, S7, 420SS, Bronze | Selecionado com base na aplicação |
| Dureza | 28 - 32 HRC (P20), 48 - 52 HRC (H13), 54 - 58 HRC (S7) | Maior dureza para resistência ao desgaste |
| Tolerância Dimensional | +/- 0,005mm | Moagem de precisão para ajuste |
| Acabamento de superfície | Ra 0,2 - 0,4 µm | Superfície lisa para baixo atrito |
| Revestimento | Nitretação, Cromo, TiN, DLC | Selecionado com base nos requisitos de desgaste |
| Tempo de espera | 2 a 4 semanas | Depende da complexidade e quantidade |
Em nossa fábrica, fabricamos nossos componentes e inserções de molde preciso para atender a essas especificações e muito mais. Podemos personalizar o material, a dureza e o revestimento para atender às suas necessidades específicas. Nosso sistema de controle de qualidade inclui inspeção dimensional, testes de dureza e medição de acabamento superficial para garantir que cada componente atenda aos nossos altos padrões.
7. Perguntas frequentes (FAQ)
Pergunta 1: Qual é a diferença entre uma lâmina e um elevador em um molde?
Resposta: Uma corrediça se move lateralmente, perpendicularmente à direção de abertura do molde, para formar recortes na lateral da peça. Um elevador se move em ângulo, normalmente para formar recortes na parte interna da peça ou para auxiliar na ejeção. Ambos são mecanismos para formar características que não podem ser moldadas com um simples puxão reto, mas operam em direções diferentes e são utilizadas para geometrias diferentes.
Pergunta 2: Como determino o traço necessário para um slide?
Resposta: O curso necessário para um slide é determinado pela profundidade do corte inferior mais uma margem de segurança. A corrediça deve retrair o suficiente para limpar completamente o corte inferior antes que a peça seja ejetada. Como regra geral, o curso deve ser pelo menos 5-10 mm maior que a profundidade do rebaixo. O curso exato depende da geometria da peça e do projeto do molde. Nossa equipe de engenharia pode ajudá-lo a calcular o curso necessário para sua aplicação específica.
Pergunta 3: O que faz com que um slide fique preso ou preso?
Resposta: Uma corrediça pode emperrar ou prender devido a diversas causas: lubrificação insuficiente, contaminação por rebarbas ou detritos de plástico, desalinhamento da corrediça ou dos trilhos-guia, pré-carga insuficiente ou desgaste dos trilhos-guia e das placas de desgaste. A manutenção regular, incluindo limpeza e lubrificação, pode evitar a maioria dos problemas de gripagem. Se uma lâmina ficar presa, ela deverá ser desmontada, inspecionada e reparada antes de ser usada novamente.
Pergunta 4: Com que frequência as lâminas do molde devem ser mantidas?
Resposta: As lâminas do molde devem ser inspecionadas e mantidas em intervalos regulares, dependendo do volume de produção e do material a ser moldado. Como orientação geral, as lâminas devem ser inspecionadas a cada 10.000-50.000 ciclos. A inspeção deve incluir verificação de desgaste, verificação de alinhamento e lubrificação das superfícies deslizantes. A manutenção preventiva pode prolongar a vida útil do slide e evitar paradas inesperadas.
Pergunta 5: As lâminas podem ser adaptadas a um molde existente?
Resposta: Em alguns casos, as lâminas podem ser adaptadas a um molde existente, mas este é um processo complexo que requer uma engenharia cuidadosa. O molde deve ter espaço suficiente para o mecanismo deslizante e a base do molde deve ser modificada para acomodar os pinos de came ou cilindros hidráulicos. O retrofit costuma ser mais caro e demorado do que projetar a lâmina no molde desde o início. Nossa equipe de engenharia pode avaliar seu molde e aconselhar se o retrofit é viável.
8. Conclusão
As corrediças desempenham um papel crítico no movimento complexo do molde, permitindo a produção de peças com rebaixos, furos laterais, roscas e outras características que não podem ser moldadas com um molde simples de abrir e fechar. São mecanismos de precisão que devem ser projetados, fabricados e mantidos de acordo com os mais altos padrões. Os materiais, tratamentos e princípios de design utilizados na sua construção determinam a sua fiabilidade e a sua vida útil. Na Moldburger Mold Industry Co., Ltd., nossa fábrica é especializada na fabricação de componentes e inserções de moldes precisos, incluindo corrediças, blocos deslizantes, pinos de came e placas de desgaste. Temos a experiência e os equipamentos para produzir componentes de alta qualidade que atendem aos requisitos mais exigentes. Nossa equipe de engenharia trabalha em estreita colaboração com nossos clientes para garantir que cada componente seja otimizado para sua aplicação específica.
Esteja você projetando um novo molde ou mantendo um já existente, convidamos você a entrar em contato conosco para discutir suas necessidades. Podemos fornecer amostras, dados técnicos e assistência de design. Nosso compromisso com a qualidade e a satisfação do cliente nos tornou um parceiro confiável para fabricantes de moldes e moldadores em todo o mundo.
Entre em contato com a Moldburger Mold Industry Co., Ltd.para discutir seus requisitos de componentes e inserções de molde precisos e descobrir como nossos slides podem melhorar o desempenho e a confiabilidade de seus moldes complexos.