- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
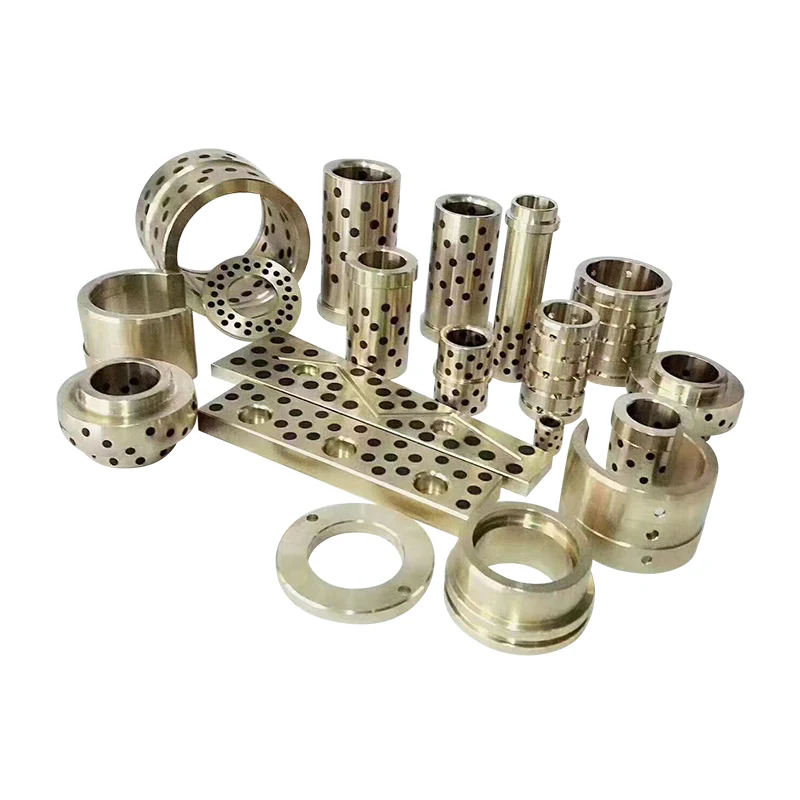
Quais componentes de base de molde e peças padrão são essenciais para moldes de injeção de precisão?
A moldagem por injeção de precisão depende de mais do que apenas a cavidade e o núcleo. A base do molde fornece a estrutura estrutural que mantém o sistema de moldagem unido, enquanto os componentes padrão controlam o alinhamento, movimento, posicionamento e ejeção da peça. Se esses elementos forem mal combinados ou fabricados de maneira imprecisa, podem ocorrer problemas como rebarbas, desgaste irregular, dimensões inconsistentes das peças, dificuldade de abertura do molde e falha prematura da ferramenta. Selecionando o certoMoldbase e peça padrãocomponentes é, portanto, uma etapa fundamental na construção de um molde de injeção confiável.
Um conjunto de molde bem projetado combina materiais de placa adequados, usinagem precisa, sistemas de guia confiáveis, componentes ejetores corretamente selecionados e acessórios compatíveis. A configuração necessária varia de acordo com o tamanho do molde, características da resina, layout da cavidade, pressão de injeção, volume de produção e especificações da máquina de moldagem por injeção.Moldburger Mold Industry Co., Ltd.fornece bases de moldes e componentes de moldes de precisão para aplicações industriais, com especificações publicadas cobrindo aço P20, aço grau 1.2311, componentes de guia SUJ2 e pinos ejetores SKD61. Compreender a função e os critérios de seleção de cada componente ajuda os projetistas de moldes e as equipes de compras a tomar decisões mais informadas.
Índice
1. Quais placas de base do molde são essenciais para um molde de injeção estável?
2. Quais componentes padrão controlam o alinhamento, o movimento e a ejeção?
3. Como devem ser avaliados os materiais, as tolerâncias e a qualidade de fabricação?
Quais placas de base do molde são essenciais para um molde de injeção estável?
Uma base de molde é a estrutura de suporte que mantém a cavidade, o núcleo, o sistema de guia, o mecanismo de ejeção e outros elementos funcionais nas posições pretendidas. Durante a moldagem por injeção, o conjunto é submetido a força de fixação, pressão de injeção, abertura e fechamento repetidos e mudanças térmicas. A base deve manter a estabilidade dimensional nestas condições de operação. Mesmo quando a cavidade e o núcleo foram usinados com precisão, a rigidez insuficiente da placa ou o mau alinhamento podem afetar a peça moldada final.
A disposição das placas depende do projeto do molde. Um molde convencional de duas placas geralmente inclui uma placa de fixação superior, uma placa de cavidade, uma placa central, uma placa de suporte, blocos espaçadores, placas ejetoras e uma placa de fixação inferior. Ferramentas mais complexas podem exigir placas ou inserções adicionais para acomodar deslizadores, elevadores, câmaras quentes ou arranjos especiais de ejeção. Cada placa tem uma função mecânica definida e suas dimensões devem ser determinadas pelo layout do molde, em vez de selecionadas apenas por referência ao tamanho nominal do molde.
Quais placas formam o conjunto estrutural principal?
Os seguintes componentes são comumente considerados ao especificar uma base de molde:
- Placa de fixação superior:Conecta o lado estacionário do molde à placa fixa da máquina de moldagem por injeção. Ele fornece a superfície de montagem para o conjunto do molde superior e acomoda a bucha do canal de entrada quando necessário.
- Placa de cavidade:Suporta a inserção da cavidade ou contém a usinagem da cavidade diretamente. Sua planicidade, espessura e rigidez influenciam a consistência do suporte do lado da cavidade durante a fixação.
- Placa central:Mantém a inserção do núcleo ou recursos de formação do núcleo. Deve manter a relação projetada com a placa de cavidade ao longo de repetidos ciclos de produção.
- Placa de suporte:Reforça a montagem do lado do núcleo e ajuda a resistir à flexão sob pressão de injeção. A espessura necessária e a disposição do suporte dependem da área projetada, do layout da cavidade e das cargas de moldagem esperadas.
- Blocos espaçadores:Crie o espaço necessário para o deslocamento do conjunto ejetor. Suas dimensões determinam o curso de ejeção disponível e devem permitir espaço suficiente para peças móveis.
- Placa retentora do ejetor e placa ejetora:Segure e conduza os pinos ejetores, mangas e outros elementos de ejeção. O seu movimento deve permanecer paralelo e livre de interferências.
- Placa de fixação inferior:Conecta o lado móvel do molde à placa móvel e fornece a interface de montagem e suporte necessária.
Essas placas funcionam como um sistema mecânico conectado. Por exemplo, aumentar a espessura de uma placa de suporte pode melhorar a resistência à deflexão, mas também afeta a altura geral do molde e o espaço disponível na máquina. Da mesma forma, a alteração da altura do bloco espaçador pode influenciar o curso do ejetor e o espaço disponível para os componentes de retorno. Uma revisão do projeto deve, portanto, considerar o conjunto completo de placas e não tratar cada placa como um item de compra independente.
Quais especificações de material e dureza são relevantes?
A seleção do material deve refletir as exigências mecânicas impostas a cada placa. As informações publicadas sobre a base do molde ProSeries da Moldburger Mold Industry Co., Ltd. identificam o aço pré-endurecido P20 e o aço grau 1.2311 como opções de material base. A dureza listada é de 28 a 32 HRC, com resistência à tração de 965 a 1200 N/mm² e limite de escoamento mínimo de 800 N/mm². Esses valores fornecem uma referência para avaliar a configuração declarada do ProSeries, mas os compradores devem confirmar o certificado do material e a especificação aplicável ao pedido exato.
| Componente | Material publicado | Dureza publicada | Condição de superfície listada |
| Placas de fixação A e B | P20/1.2311 | 28 a 32 HRC | Moído e polido |
| Placa de suporte S | aço carbono 1045 | 18 a 22 HRC | Chão |
| Carcaça do ejetor C e D | P20/1.2311 | 28 a 32 HRC | Chão |
| Pilares guia e buchas | Aço para rolamento SUJ2 | 58 a 62 HRC | Endurecido e retificado |
| Pinos ejetores | Aço ferramenta SKD61 / H13 | 48 a 52 HRC | Terreno de precisão |
Para um molde de uso geral, o P20 é frequentemente selecionado porque oferece um equilíbrio prático entre usinabilidade, polibilidade e desempenho mecânico. Ferramentas de maior tensão podem exigir um tipo de aço diferente ou um arranjo de suporte mais substancial. A escolha do material também deve levar em conta a resina de moldagem. Os plásticos reforçados com fibra de vidro, por exemplo, podem aumentar o desgaste abrasivo nas superfícies do molde e nos componentes móveis. Ambientes de processamento corrosivos ou sensíveis à umidade podem exigir materiais resistentes à corrosão em áreas selecionadas.
Como as dimensões da base do molde devem ser adaptadas à máquina?
A compatibilidade física é tão importante quanto a qualidade do material. A base do molde deve caber nas dimensões da placa da máquina e no espaçamento da barra de ligação, enquanto o anel de localização, os furos de montagem, a altura total e a interface do ejetor devem corresponder às especificações da máquina. O projetista do molde também precisa considerar a luz natural disponível, o curso máximo de abertura, a espessura mínima do molde e a capacidade de fixação da máquina.
A matriz de tamanhos publicada no ProSeries fornece cinco configurações de referência. As figuras abaixo descrevem as dimensões listadas da placa e a altura total, e não uma faixa de tamanho universal para cada base de molde personalizada.
| Tamanho básico | Espessura da placa | Espessura da placa B | Espessura da placa S | Altura total |
| 1515 | 50mm | 50mm | 25mm | 146 milímetros |
| 2020 | 60mm | 60mm | 30mm | 181 milímetros |
| 2525 | 70mm | 70mm | 35mm | 216 milímetros |
| 3030 | 80mm | 80mm | 40mm | 251 milímetros |
| 3535 | 90mm | 90mm | 45mm | 286 milímetros |
Ao analisar uma cotação, nossa equipe de engenharia deverá receber o desenho do molde, modelo da máquina, informações sobre a resina, disposição das cavidades e volume de produção esperado. Esses detalhes ajudam a estabelecer se uma configuração padrão é apropriada ou se a espessura da placa, as posições de suporte, os layouts de resfriamento ou os detalhes de montagem precisam de modificação. Moldburger Mold Industry Co., Ltd. fornece opções de base de molde para aplicações de moldagem por injeção, e os compradores devem confirmar o desenho final e o cronograma de material antes do início da produção.
Quais componentes padrão controlam alinhamento, movimento e ejeção?
Os componentes padrão são frequentemente menores que as placas do molde principal, mas sua influência na repetibilidade é substancial. Eles orientam o movimento de abertura e fechamento, mantêm as metades do molde na relação pretendida, liberam o produto moldado e protegem os conjuntos móveis contra deslocamentos indesejados. Um molde pode ter uma base rígida e uma cavidade usinada com precisão e ainda produzir peças inconsistentes se seus componentes de orientação ou ejeção forem especificados incorretamente.
A seleção dos componentes padrão deve começar com o movimento e os requisitos funcionais do molde. Um molde simples de duas placas pode usar um pilar guia convencional e um arranjo de buchas com pinos ejetores. Um molde com nervuras profundas, características cilíndricas, recortes ou superfícies cosméticas delicadas pode precisar de mangas ejetoras, elevadores, placas de desgaste ou elementos adicionais de guia e travamento. O número e a disposição destes componentes devem ser determinados durante o projeto do molde.
Por que os pilares guia e as buchas guia são essenciais?
Os pilares guia e as buchas guia controlam a posição relativa das metades móveis e estacionárias do molde durante a abertura e o fechamento. Sua finalidade é guiar o conjunto para a posição correta antes que a cavidade e o núcleo se encontrem. A orientação precisa ajuda a reduzir o contato irregular, proteger as superfícies de partição e manter o alinhamento repetível ao longo de muitos ciclos de moldagem.
Um sistema de guia típico inclui pilares endurecidos instalados em um lado do molde e buchas correspondentes instaladas no outro. O ajuste entre os dois componentes deve permitir um movimento suave e, ao mesmo tempo, limitar a folga lateral excessiva. Uma folga muito grande pode permitir movimentos indesejados e aumentar o risco de desalinhamento. Um ajuste muito apertado pode causar fricção, geração de calor, arranhões ou gripagem, especialmente quando a lubrificação é inadequada ou o molde está exposto à contaminação.
A especificação ProSeries publicada identifica o aço de rolamento SUJ2 para pilares-guia e buchas, com dureza de 58 a 62 HRC e acabamento temperado e retificado. Esta é uma referência significativa de material e dureza para a configuração listada. No entanto, os compradores também devem verificar o diâmetro real do pilar, comprimento de trabalho, comprimento da bucha, classe de ajuste, rugosidade da superfície, arranjo de lubrificação e tolerâncias dimensionais no desenho do componente.
Os sistemas de guia devem ser projetados de acordo com o tamanho e peso do molde. Moldes grandes podem precisar de elementos de guia adicionais ou recursos de alinhamento suplementares para gerenciar carregamentos irregulares. Em moldes com ações laterais, o projetista também deve garantir que pilares guia, pinos angulares, corrediças e blocos de travamento não interfiram durante a sequência de abertura. O sistema de guia deve ser inspecionado quanto a desgaste e condições de lubrificação durante a manutenção programada do molde.
Como os pinos e as luvas ejetoras afetam a liberação da peça?
O sistema de ejeção remove o componente moldado do núcleo após o resfriamento e abertura do molde. Os pinos ejetores são comumente usados para empurrar contra áreas adequadas da peça, enquanto as luvas ejetoras são úteis em torno de ressaltos cilíndricos ou pinos centrais onde é necessária uma superfície de contato circundante. A escolha depende da geometria da peça, da espessura da parede, do ângulo de inclinação, da contração do material e da localização das marcas de ejeção aceitáveis.
A colocação dos pinos ejetores é uma decisão de projeto e não simplesmente uma questão de distribuição uniforme dos pinos. A força deve ser aplicada em áreas que possam suportar a carga de ejeção sem deixar marcas visíveis, distorções ou branqueamento por estresse. Paredes finas e nervuras estreitas podem exigir um arranjo de ejeção diferente das seções estruturais espessas. Se a peça aderir fortemente ao núcleo, o projetista pode precisar aumentar a área de ejeção efetiva ou revisar o esboço e o acabamento da superfície, em vez de depender de alguns pinos fortemente carregados.
Os pinos ejetores devem estar retos, corretamente encaixados e suficientemente apoiados. O comprimento excessivo sem suporte pode aumentar o risco de flexão. A altura incorreta do pino pode criar marcas de testemunha ou liberação irregular, enquanto o alinhamento incorreto pode fazer com que o pino esfregue contra seu orifício. As luvas ejetoras exigem atenção semelhante à concentricidade e à folga de funcionamento porque operam em torno de um pino central e podem ser expostas a cargas laterais durante a ejeção.
Para a configuração ProSeries publicada, o material do pino ejetor listado é aço ferramenta SKD61 H13, com dureza de 48 a 52 HRC e acabamento retificado com precisão. Esta especificação deve ser tratada como uma referência para a configuração declarada do produto, em vez de uma suposição de que cada pino ou luva ejetora usa o mesmo grau. Os compradores devem confirmar o diâmetro, comprimento, estilo da cabeça, geometria da ponta, dureza e qualquer revestimento especial ou tratamento de superfície necessário para a aplicação.
Quais outros componentes completam o sistema de movimentação do molde?
Vários componentes adicionais podem ser necessários para obter uma operação confiável do molde. A sua utilização depende da arquitetura do molde e do tipo de produto moldado.
- Pinos de retorno:Ajude a retornar o conjunto ejetor à sua posição original conforme o molde fecha. Seu comprimento e disposição de contato devem ser adequados ao projeto da placa ejetora.
- Molas:Fornece força de retorno ou movimento controlado em mecanismos selecionados. A seleção da mola deve considerar a carga de trabalho, faixa de compressão, resistência à fadiga, temperatura operacional e espaço de instalação disponível.
- Anel de localização:Posiciona o molde em relação ao bico da máquina de injeção e à abertura de localização. Suas dimensões devem corresponder à interface da máquina e à disposição do canal do molde.
- Bucha de entrada:Fornece o caminho de entrada do plástico derretido do bocal da máquina para o sistema de canal de molde. O raio do bico, as dimensões do orifício e a geometria do assento precisam ser compatíveis.
- Placas de desgaste:Proteja superfícies de contato deslizantes em áreas como controles deslizantes e outros mecanismos de moldes móveis. Eles podem ser substituídos quando o desgaste atingir um nível inaceitável, ajudando a proteger estruturas de moldes mais caras.
- Acessórios de guia:Pode incluir guias, batentes e componentes de alinhamento adicionais para layouts de molde específicos. A configuração exata deverá seguir o desenho do molde aprovado.
- Bloqueios e componentes de limite:Controle estágios selecionados do movimento do molde ou forneça funções de posicionamento em projetos que as exijam.
- Selos e bujões:Suporta requisitos de canal de resfriamento e circuito de fluido quando especificado pelo projeto do molde. O material e a classificação de pressão devem ser adequados às condições de operação.
Nem todo molde requer todos os componentes desta lista. Por exemplo, um molde básico pode não precisar de elevadores ou blocos de travamento complexos, enquanto um molde com recortes laterais pode depender de controles deslizantes, pinos angulares e placas de desgaste para completar sua sequência de movimento. A lista de componentes deve ser gerada a partir do desenho de montagem do molde e da lista de materiais, com cada peça atribuída a uma função e número de referência claros.
A Moldburger Mold Industry Co., Ltd. lista pilares de guia e placas de desgaste, guias e outros acessórios de molde, além de pinos e mangas ejetoras entre suas categorias de componentes de molde. Ao adquirir essas peças, nossa especificação de compra deve identificar o tipo de componente, número do desenho, material, dureza, dimensões, tratamento de superfície e quantidade. Isto reduz a ambiguidade entre componentes visualmente semelhantes que podem ter requisitos funcionais diferentes.
Como os materiais, as tolerâncias e a qualidade de fabricação devem ser avaliados?
A precisão não é estabelecida apenas pelo nome do material ou pela lista de máquinas. É o resultado de uma relação controlada entre requisitos de projeto, condição da matéria-prima, processos de usinagem, tratamento térmico, retificação, montagem e inspeção. Um componente pode atender às suas dimensões nominais, mas ainda assim ter um desempenho ruim se sua planicidade, paralelismo, concentricidade, dureza ou acabamento superficial forem inadequados para a aplicação. Os compradores devem, portanto, avaliar os requisitos de fabricação e inspeção juntamente com as especificações do produto.
Como as classes de aço devem ser combinadas com as funções dos componentes?
Diferentes componentes do molde sofrem diferentes formas de estresse mecânico e desgaste. Uma placa grande deve fornecer suporte estrutural e manter sua geometria. Um pilar guia experimenta contato deslizante repetido. Um pino ejetor é exposto a força compressiva, fricção e movimento repetido. A seleção de um material para cada componente ignoraria essas diferentes condições operacionais.
As informações do produto publicadas pela Moldburger Mold Industry Co., Ltd. identificam diversas opções de aço para aplicações em base de molde, incluindo P20, 4140, H13, aço inoxidável e S7. As descrições listadas associam P20 com aplicações de moldes de uso geral e boa usinabilidade, 4140 com resistência e tenacidade, H13 com resistência ao calor, aço inoxidável com resistência à corrosão e S7 com resistência ao impacto. Estas são referências de seleção e não garantias intercambiáveis. A classe correta depende do componente, da resina, da temperatura de processamento, do desgaste esperado e dos requisitos de manutenção.
Por exemplo, P20 pode ser adequado para muitas placas de uso geral, enquanto H13 é frequentemente considerado onde exigências térmicas mais elevadas ou condições de desgaste específicas justificam a sua utilização. Uma classe de aço inoxidável pode ser relevante em aplicações onde a resistência à corrosão é importante, mas a classe exata e o tratamento térmico ainda precisam de confirmação. O comprador também deve distinguir entre o material de base da placa e os materiais utilizados para insertos, elementos de guia, ejetores e componentes de desgaste.
O tratamento térmico é outra consideração importante. A dureza afeta a resistência à indentação e ao desgaste, mas a dureza por si só não descreve tenacidade, estabilidade dimensional ou resistência à fissuração. Se um componente for endurecido após usinagem de desbaste, o plano de fabricação deverá levar em conta possíveis distorções e a necessidade de retificação de acabamento. Para componentes que necessitam de ajustes justos, a inspeção deve ocorrer após as etapas finais de usinagem e tratamento térmico, e não apenas antes delas.
Quais tolerâncias dimensionais merecem maior atenção?
Nem todas as dimensões de um desenho de molde têm a mesma importância funcional. O comprimento e a largura total de uma placa podem ter uma tolerância relativamente ampla, enquanto os furos guia, os recursos de localização, os alojamentos das pastilhas e as interfaces deslizantes podem exigir um controle muito mais próximo. Um plano de inspeção útil identifica as dimensões críticas para o funcionamento e define como elas serão medidas.
As áreas típicas que requerem atenção incluem:
- Planicidade e paralelismo da placa:Influencie como o molde fecha e como as cargas de fixação são distribuídas pela montagem.
- Posição do furo guia:Determina a relação entre o sistema de guia e as placas de cavidade e núcleo.
- Diâmetro e retilineidade do pilar guia:Afeta o ajuste de corrida, o atrito e o alinhamento repetível.
- Inserir dimensões do bolso:Determine se as inserções da cavidade e do núcleo podem ser localizadas e retidas corretamente.
- Posição e diâmetro do orifício do ejetor:Afeta o movimento do pino e o risco de fricção ou convulsão.
- Condição da superfície de partição:Influencia o fechamento do molde e o risco de rebarbas causadas por mau contato ou danos.
- Recursos de montagem e localização:Deve corresponder à máquina de injeção e ao projeto de molde aprovado.
A página de base de molde do ProSeries lista a usinagem CNC para placas e componentes e descreve a abordagem de fabricação destinada a obter alinhamento e ajuste precisos. Uma página separada de especificações de fabricação de moldes lista uma faixa de tamanho padrão de 150 mm por 150 mm a 600 mm por 600 mm, um acabamento superficial padrão de Ra 0,4 micrômetros e uma tolerância de mais ou menos 0,01 mm em dimensões críticas. Estes números pertencem à especificação publicada e não devem ser automaticamente aplicados a todas as séries de moldes ou componentes individuais.
Outra página de base do molde de injeção lista um conjunto diferente de tamanhos padrão, informações de acabamento superficial e séries de modelos. Como as páginas de produtos publicadas podem descrever diferentes configurações, os compradores devem solicitar um desenho consolidado e uma folha de especificações para o modelo selecionado. A cotação final deve indicar qual tolerância se aplica a cada dimensão crítica, como a rugosidade superficial é medida e se os registros de inspeção são fornecidos com o pedido.
Quais processos de fabricação e inspeção oferecem suporte à repetibilidade?
A capacidade de usinagem é relevante apenas quando está conectada às dimensões e características exigidas pelo projeto do molde. Fresagem e perfuração CNC são usadas para produzir perfis de placas, furos, bolsões e recursos de montagem. A retificação de precisão pode melhorar o nivelamento, o paralelismo e a condição da superfície. A eletroerosão a fio pode ser usada para perfis ou recursos que são difíceis de produzir por corte convencional. O tratamento térmico pode ser necessário para atingir a dureza especificada, enquanto a inspeção dimensional verifica se a peça acabada está em conformidade com o desenho.
O perfil da empresa Moldburger Mold Industry Co., Ltd. lista máquinas CNC da Makino, Dawei e FANUC, máquinas de descarga elétrica da Makino e Sodick, máquinas de alimentação lenta de arame, retificadoras Okamoto, tornos e equipamentos de medição por coordenadas Hexagon. Também relata uma equipe de 30 engenheiros de projeto e mais de 100 profissionais e técnicos. Esses recursos publicados indicam a gama de equipamentos e pessoal descritos pela empresa, enquanto o processo utilizado para um pedido individual deve ser confirmado em relação ao seu plano de fabricação real.
Uma máquina de medição por coordenadas pode ser usada para inspecionar características geométricas e comparar as posições medidas com o desenho de engenharia. Para dimensões mais simples, medidores calibrados, micrômetros, medidores de furos, medidores de altura e instrumentos de rugosidade superficial podem ser apropriados. O método de inspeção deve ser selecionado de acordo com a tolerância e a geometria que estão sendo verificadas. Um resultado de medição só é significativo quando o instrumento possui resolução adequada, status de calibração e um procedimento de medição definido.
Idealmente, a documentação de qualidade deve incluir um certificado de material, relatório de dureza quando especificado, resultados de inspeção dimensional para características críticas e registros de qualquer processo especial exigido pelo desenho. Para pedidos repetidos, manter desenhos aprovados e critérios de inspeção ajuda a manter a consistência entre lotes. Se um componente se destinar a substituir uma peça existente, o comprador deverá fornecer o desenho original ou uma amostra verificada e identificar quaisquer alterações da revisão anterior.
Como os compradores podem reduzir os riscos de fornecimento e montagem?
As equipes de compras costumam comparar os componentes do molde por preço unitário e prazo de entrega. Esses fatores são importantes, mas devem ser avaliados em relação à compatibilidade, aos requisitos de inspeção e ao custo da interrupção da produção. Um componente guia de baixo custo que se desgasta prematuramente pode levar a problemas de alinhamento, trabalho de manutenção e rejeição de peças moldadas. Um componente especificado corretamente pode ter um preço de compra mais alto, mas oferecer melhor valor de ciclo de vida se reduzir o tempo de inatividade e a frequência de substituição.
Antes de fazer um pedido, use os seguintes pontos de revisão técnica:
- Confirme o tipo de molde, a disposição da placa e a interface da máquina.
- Forneça os mais recentes desenhos de montagem de molde e desenhos de componentes aprovados.
- Identifique classes de materiais, requisitos de dureza e condições de tratamento térmico.
- Especifique dimensões críticas, tolerâncias geométricas e rugosidade da superfície.
- Confirme se os componentes devem seguir DME, HASCO, FUTABA ou outro padrão indicado.
- Verifique a intercambialidade com as peças do molde existentes e os componentes de substituição pretendidos.
- Acordar os documentos de inspeção, requisitos de embalagem, identificação e rastreabilidade.
- Revise o cronograma de entrega em relação à usinagem, tratamento térmico, retificação e inspeção final.
As informações da base do molde de injeção publicadas pelo fornecedor fazem referência à compatibilidade com DME, HASCO e FUTABA. Os compradores ainda devem identificar as séries e dimensões padrão específicas exigidas. A frase “padrão internacional” não é suficiente por si só porque diferentes sistemas podem usar diferentes dimensões, ajustes e convenções de componentes. Nossos documentos técnicos de compra devem especificar o padrão, o número da peça e a revisão sempre que a intercambialidade for necessária.
Para projetos personalizados, a Moldburger Mold Industry Co., Ltd. pode ser avaliada quanto à sua capacidade de revisar desenhos, fabricar a configuração necessária de placas e componentes e fornecer informações de qualidade relevantes. A nossa coordenação de fábrica deve concentrar-se na resolução de questões técnicas antes da produção, especialmente quando a encomenda inclui dimensões não padronizadas ou componentes de substituição. Um processo de aprovação claro ajuda a evitar revisões evitáveis após o início da usinagem.
Conclusão
Um molde de injeção de precisão depende de uma base de molde estável e de um conjunto coordenado de componentes padrão. Placas de fixação, placas de cavidade e núcleo, placas de suporte, blocos espaçadores e caixas ejetoras fornecem a base estrutural. Pilares guia, buchas, pinos ejetores, luvas, pinos de retorno, anéis de localização, buchas de entrada e componentes de desgaste suportam movimento preciso e liberação confiável de peças. A seleção de materiais, o controle dimensional, a compatibilidade da máquina e os registros de inspeção determinam se esses componentes funcionam juntos conforme pretendido.
Moldburger Mold Industry Co., Ltd.oferece soluções baseadas em moldes e componentes padrão apoiadas por especificações de materiais publicadas, recursos de usinagem e equipamentos de inspeção. Se você estiver desenvolvendo um novo molde de injeção ou adquirindo componentes de reposição, envie à nossa equipe seus desenhos, requisitos de materiais, detalhes da máquina e condições de produção esperadas. Solicite uma revisão técnica e um orçamento para identificar uma configuração adequada para o seu projeto de ferramental.
Perguntas frequentes
P: Qual é a diferença entre uma base de molde e componentes de molde padrão?
R: Uma base de molde é o conjunto estrutural de placas e elementos de suporte que sustentam a cavidade, o núcleo, o sistema de guia e o mecanismo de ejeção. Os componentes do molde padrão são as peças funcionais instaladas dentro ou ao redor desse conjunto, como pilares guia, buchas guia, pinos ejetores, luvas ejetoras, pinos de retorno, anéis de localização e buchas de entrada. A base do molde fornece suporte estrutural, enquanto os componentes padrão controlam o alinhamento, movimento, posicionamento e liberação da peça. Ambos devem ser especificados em conjunto para obter uma operação confiável do molde.
P: Qual aço é comumente usado para bases de moldes de injeção de precisão?
R: Os aços pré-endurecidos P20 e 1.2311 são comumente usados para placas de base de molde de uso geral porque oferecem uma combinação prática de usinabilidade e desempenho mecânico. Outras notas poderão ser selecionadas de acordo com a aplicação. Por exemplo, 4140 está associado à resistência e tenacidade, H13 à resistência ao calor, aço inoxidável à resistência à corrosão e S7 à resistência ao impacto. A escolha final deve considerar a estrutura do molde, resina, temperatura de operação, condições de desgaste, dureza exigida e documentação do material do fornecedor.
P: Por que os pilares guia e as buchas são importantes na precisão do molde de injeção?
R: Os pilares guia e as buchas controlam a posição relativa das duas metades do molde à medida que o molde abre e fecha. Componentes corretamente combinados ajudam a cavidade e o núcleo a se encontrarem na posição pretendida, reduzindo movimentos indesejados e protegendo as superfícies de partição. Seu diâmetro, retilineidade, ajuste, dureza, acabamento superficial e requisitos de lubrificação influenciam o desempenho. A folga excessiva pode contribuir para o desalinhamento, enquanto um ajuste excessivamente apertado pode causar fricção, arranhões ou gripagem durante operações repetidas.
P: Como os pinos ejetores devem ser selecionados para um molde de injeção de plástico?
R: Os pinos ejetores devem ser selecionados de acordo com a geometria da peça moldada, espessura da parede, encolhimento do material, tração e resistência de ejeção esperada. Suas posições de contato devem distribuir a força de liberação sem causar marcas visíveis ou distorção nas peças. O diâmetro do pino, comprimento, estilo da cabeça, geometria da ponta, dureza e ajuste dentro da placa ejetora devem ser verificados em relação ao desenho do molde. As luvas ejetoras podem ser mais adequadas em torno de ressaltos cilíndricos ou pinos centrais onde é necessária uma superfície de contato circundante.
P: Quais informações os compradores devem fornecer ao solicitar uma base de molde personalizada?
R: Os compradores devem fornecer o desenho de montagem do molde mais recente, dimensões da placa, modelo da máquina, espaçamento da barra de ligação, detalhes da placa, anel de localização e requisitos de montagem, interface do ejetor, disposição da cavidade, tipo de resina e condições de produção esperadas. O pedido também deve especificar classes de materiais, dureza, tolerâncias críticas, acabamento superficial, padrões aplicáveis e documentos de inspeção exigidos. Fornecer essas informações antes da cotação ajuda o fabricante a avaliar a compatibilidade, identificar requisitos especiais de usinagem e reduzir o risco de problemas dimensionais ou de montagem.